Materialeeee
Acciaio per molle 65Mn
- Durezza
- HRC 40-48
- Trattamento superficiale
- Ossido nero/fosfato/Dacromet/zincatura
- Note
- Più comune; bilancia primavera e morso
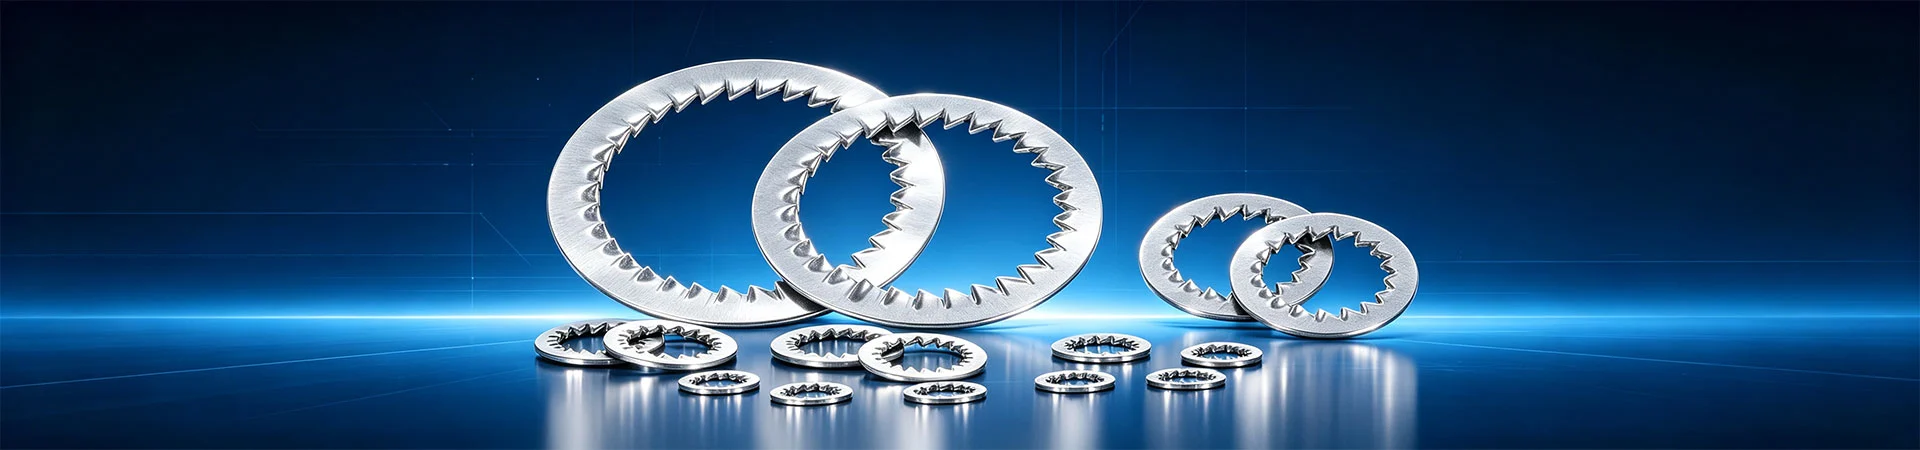
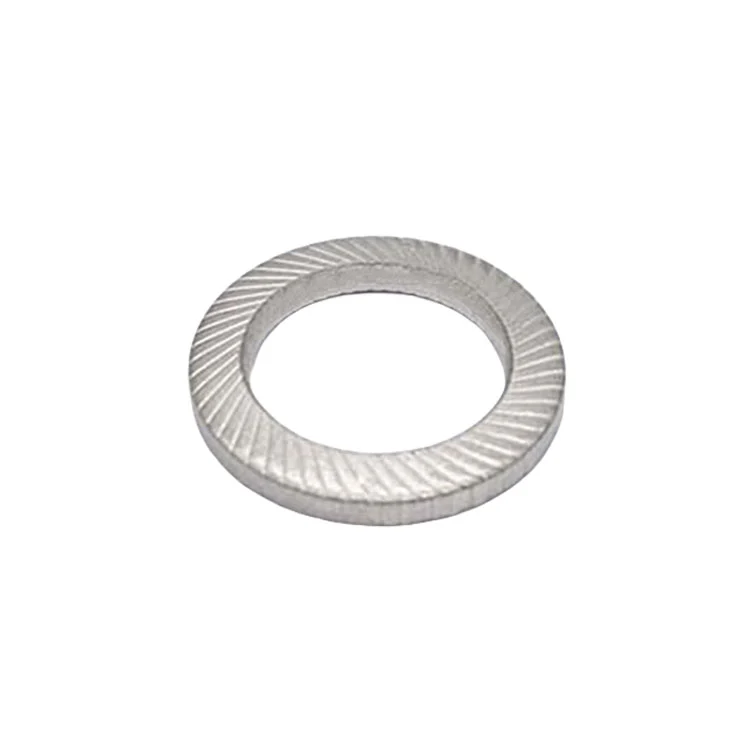
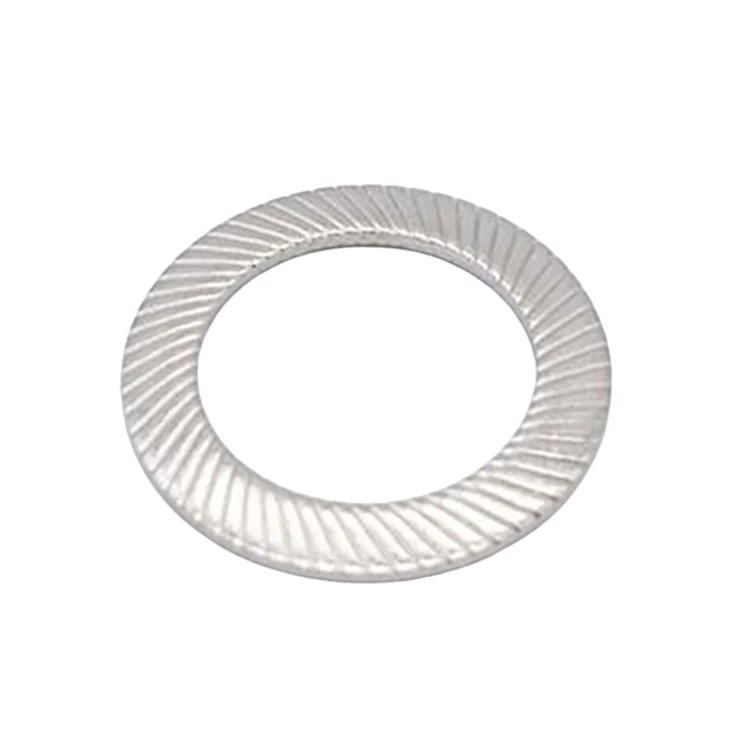
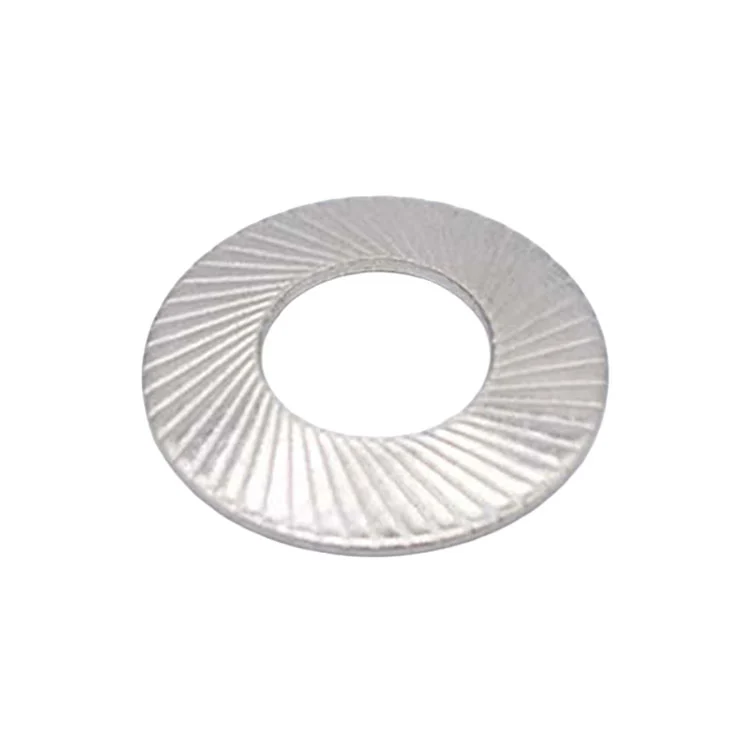
Rondelle di sicurezza (DIN 9250), chiamate anche rondelle coniche dentellate, sono una parte monopezzo: una rondella piatta viene modellata in un'operazione di pressatura in una forma conica poco profonda (conca) e dotata di dentellature radiali sul foro o sul bordo esterno. Zhenhua supporta la gamma con utensili interni e30-400 tpremendo sottoIATF 16949, fornendo catene automobilistiche Tier-2/Tier-3 e programmi di esportazione in tutto il mondo.
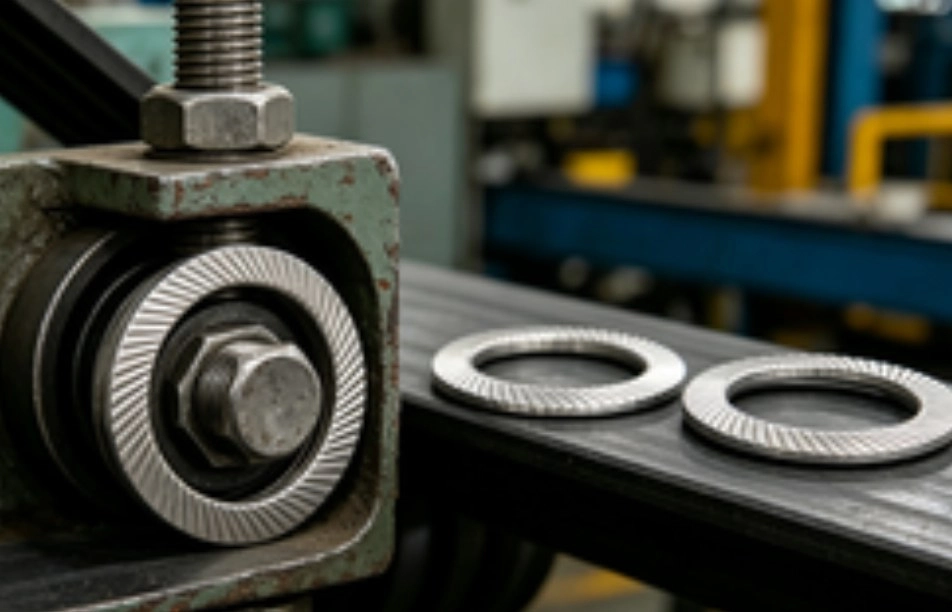
Le rondelle di sicurezza (DIN 9250), chiamate anche rondelle coniche dentellate, sono una parte monopezzo: una rondella piatta viene modellata in un'operazione di pressatura in una forma conica poco profonda (conca) e dotata di dentellature radiali sul foro o sul bordo esterno.
Il posizionamento è preciso: offre sia la presa antirotazione di una rondella dentata che il precarico sostenuto di una rondella elastica, ma è molto più semplice ed economica di una rondella a cuneo accoppiata (DIN 25201) e non necessita di orientamento durante il montaggio. Ciò lo rende particolarmente adatto per linee di assemblaggio ad alto volume, filettature piccole, lamiere sottili e materiali più morbidi.
Le serie S / VS / L secondo DIN 9250 sono ciò che gli acquirenti devono distinguere:
| Serie | Altezza del cono (circa) | Carattere | Utilizzo tipico |
|---|---|---|---|
| S | Basso (circa 0,8-1,2 mm) | Piccola cedevolezza assiale, più rigida | Giunti rigidi, metallo su metallo, involucro stretto |
| VS | Medio | Equilibrio tra conformità e blocco | La serie più generale; macchinari ed elettrici |
| L | Alto (ca. 1,5-2,5 mm) | Corsa elastica lunga, forte compensazione | Materialeeeei morbidi, lamiera sottile, ampio differenziale termico |
Importante:S/VS/L non devono mai essere mescolati. L'utilizzo di diverse altezze del cono in un giunto produce un precarico incoerente sui bulloni, una distribuzione non uniforme del carico e un possibile cedimento precoce dei singoli elementi di fissaggio.
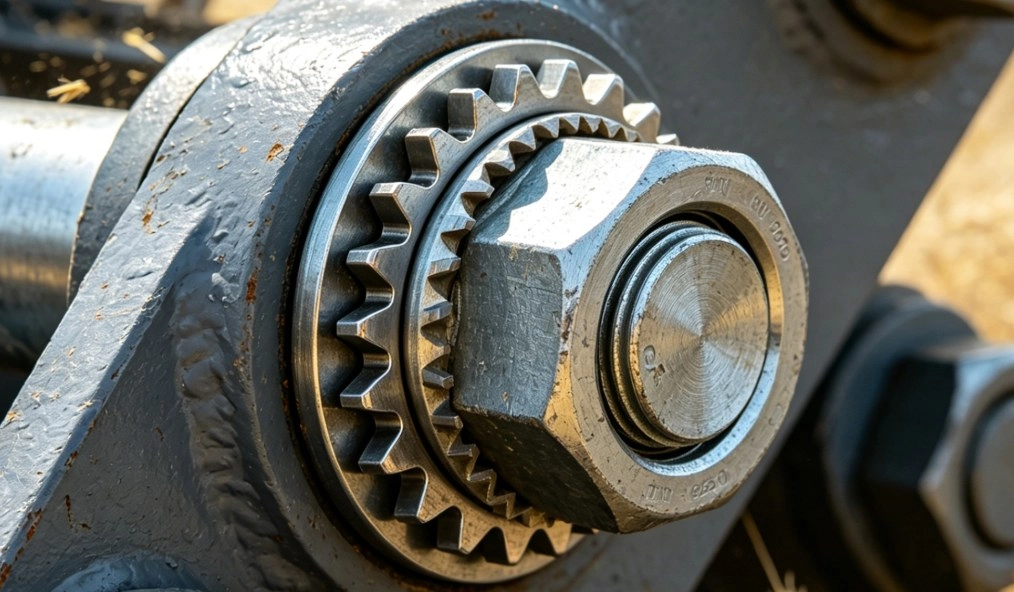
Una rondella di sicurezza si blocca attraverso due percorsi indipendenti - e questo è ciò che la distingue dalle altre rondelle:
Primo percorso: i denti mordono.Le dentellature radiali sul foro premono sulla testa del bullone o sulla faccia del cuscinetto del dado e sulla parte accoppiata durante il serraggio, creando resistenza antirotazione. Questa funzione si abbina ad una rondella dentata ed elimina il grado di libertà rotazionale.
Percorso due: il cono immagazzina energia elastica.Questa è la vera distinzione. La rondella è conica allo stato libero; durante il serraggio il cono si appiattisce, mettendo il materiale in deformazione elastica e immagazzinando energia. Qualsiasi successivo microassestamento dovuto alle vibrazioni, o cambiamento dimensionale dovuto al ciclo termico, viene compensato poiché il cono rilascia l'energia immagazzinata, mantenendo la tensione del bullone entro l'intervallo effettivo.
Perché la combinazione è importante.Una rondella dentata liscia (DIN 6797) perde il suo ritorno elastico una volta appiattita, quindi qualsiasi microassestamento del giunto spurga direttamente il precarico. Una rondella elastica piana (DIN 127) non ha denti, quindi resiste poco alla rotazione. La rondella di sicurezza risolve sia l'antirotazione che la ritenzione del precarico, raggiungendo un buon equilibrio tra costo del pezzo e facilità di assemblaggio.
Rispetto alla rondella a cuneo accoppiata.Una rondella a cuneo si blocca geometricamente e ha il grado di bloccaggio più elevato, ma deve essere accoppiata, è sensibile all'orientamento e costa di più. Una rondella di bloccaggio di sicurezza è monopezzo, priva di orientamento ed è più economica, adatta all'assemblaggio di volumi elevati. Per impieghi gravosi o critici per la sicurezza: scegli il cuneo. Lavoro generale o volume elevato: scegli la sicurezza. Questa è la nostra raccomandazione standard.
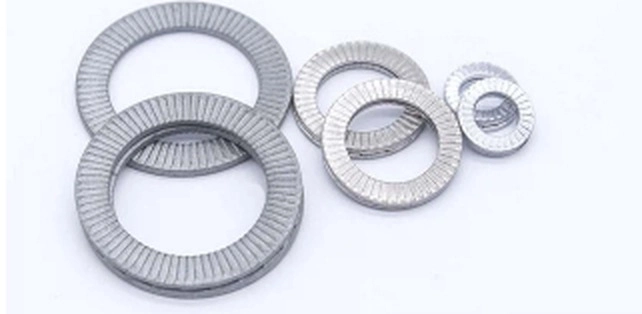
Disposizioni di seghettatura:
| Serration type | Descrizione | Utilizzo tipico |
|---|---|---|
| Denti interni | Denti sul foro che mordono la testa del bullone o la superficie del cuscinetto del dado | Più comune; flangia e bulloni a testa esagonale |
| Denti esterni | Denti sul bordo esterno, che mordono la parte accoppiata | Materialeeeei morbidi; protegge l'area attorno al foro filettato |
| Interno + esterno | Denti su entrambi i bordi per morso bidirezionale | Alta vibrazione; massima antirotazione |
| Combinazione di sigillatura | Rondella abbinata ad una guarnizione in gomma/EPDM | Bloccaggio e sigillatura frontale |
Dimensioni comuni:basato sulla filettatura nominale da M2,5 a M20, con le dimensioni piccole (M3-M10) che costituiscono la fascia di applicazione più densa. Diametro interno, diametro esterno, spessore e altezza del cono sono conformi alla norma DIN 9250 o al disegno del cliente.
Misure in pollici e speciali:Le serie UNC/UNF, ID/OD non standard (ad esempio per adattarsi alla superficie di una flangia) e DE allargato (per ampliare l'area del cuscinetto) possono essere tutte costruite su disegno.
Lista di controllo per la conferma dell'ordine:(1) serie (S/VS/L); (2) tipo di dentellatura (interna/esterna/entrambe); (3) se l'ID necessita di una classificazione dimensionale in base alla tolleranza del bullone; (4) trattamento superficiale; (5) un singolo lotto di produzione per ordine: la coerenza dell'altezza del cono determina la coerenza del precarico.
*Tutte le misure in millimetri (mm)*
| MISURARE | d1 | d2 | s | h | Kg/1000pz | Per viti di | ||
|---|---|---|---|---|---|---|---|---|
| min | massimo | mm | pollice | |||||
| S1.6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S2.5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S3.5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
Le rondelle di sicurezza richiedono sia elasticità che temprabilità: il cono deve ritornare indietro dopo essere stato appiattito e i denti devono essere abbastanza duri da mordere.
Note sul trattamento superficiale:
- Dacromet / lamelle di zinco-alluminio: la migliore protezione dalla corrosione senza rischio di infragilimento da idrogeno - il rivestimento preferito per le rondelle di sicurezza indurite. Una pellicola sottile (6-10 um) non riduce significativamente la masticazione dei denti.
- Ossido nero/fosfato: film più sottile (1-3 um) e minor effetto sulla geometria del dente; moderata resistenza alla corrosione, adatto per interni o in presenza di olio.
- Zincatura: basso costo, buon aspetto, ma le parti indurite devono essere infragilite. Le rondelle di sicurezza sono sottoposte a sollecitazioni di trazione prolungate, quindi la frattura ritardata dovuta all'infragilimento da idrogeno rappresenta un rischio reale, motivo per cui insistiamo sulla infragilimento delle parti temprate.
- La zincatura a caldo non è consigliata: uno spesso strato di zinco riempie le valli della dentellatura, riducendo la profondità del morso e indebolendo notevolmente le prestazioni di bloccaggio.
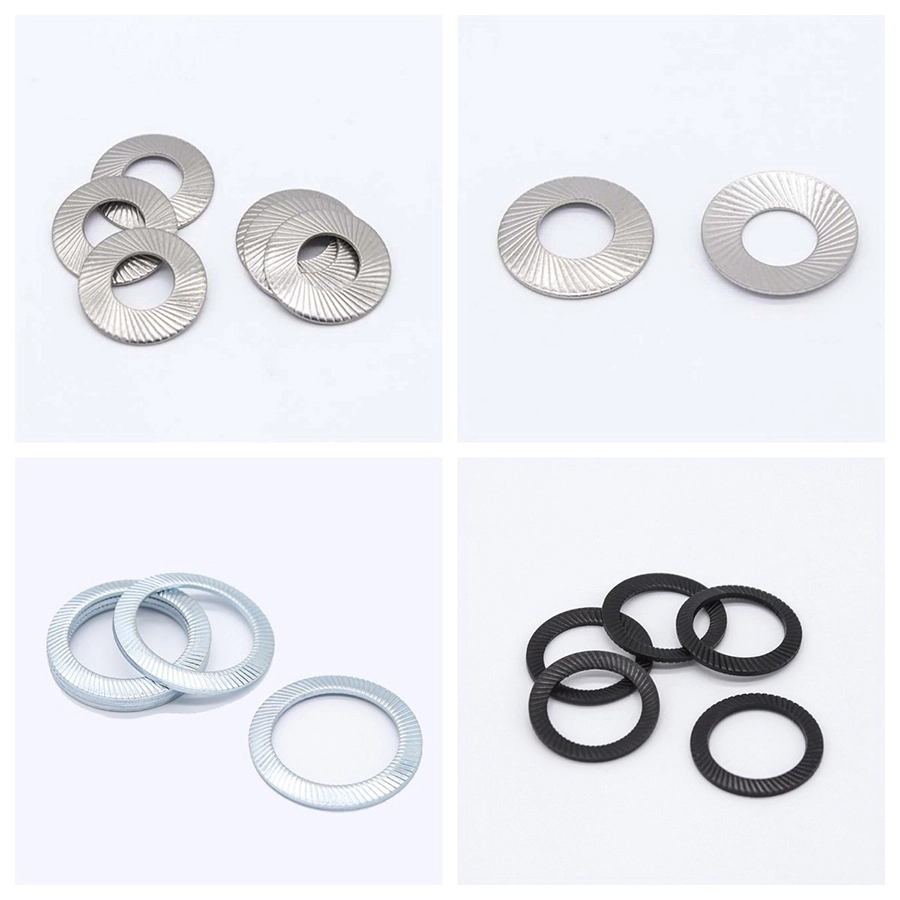
Su cosa si concentra la nostra ispezione:
- Altezza del cono e sua consistenza- la dimensione più importante di questa parte. Imposta la corsa elastica e la forza del ritorno elastico, mentre un'ampia dispersione all'interno di un lotto causa direttamente un precarico installato incoerente. Campioniamo l'altezza del cono lotto per lotto e registriamo la distribuzione.
- Integrità della seghettatura- altezza dei denti costante, assenza di punte scheggiate o bave; un dente mancante crea un punto cieco nel morso.
- Durezza- deve soddisfare sia "i denti possono mordere" che "il cono può tornare indietro"; troppo duro è fragile, troppo morbido appiattisce i denti.
- Nessun pre-appiattimento- le parti finite devono rimanere coniche. Se vengono appiattiti durante l'imballaggio o il trasporto (ad esempio a causa del peso impilato), l'elasticità è già esaurita e non torneranno indietro dopo l'assemblaggio.
Modalità di guasto comuni:
- Appiattito senza ritorno elastico- solitamente materiale troppo duro, infragilimento dopo il trattamento termico o parti schiacciate durante il trasporto.
- I denti sono crollati- durezza insufficiente, o coppia di serraggio molto superiore al valore di progetto.
- Precarico incoerente- ampia diffusione in altezza del cono nel lotto, oppure miscelazione S/VS/L sulla linea.
- Frattura ritardata- parti indurite placcate senza infragilimento, cedendo ore o giorni dopo l'assemblaggio sotto carico di trazione sostenuto. Questo è il fallimento più pericoloso e più facilmente trascurabile.
Controllo qualità del processo: sei porte
Verifica materiale in entrata:la composizione di ogni bobina viene controllata sull'analizzatore di elementi, con conferma di spessore, specifiche e documenti del lotto; i clienti possono rintracciare qualsiasi numero di lotto.
Ispezione del primo articolo:le dimensioni chiave, la geometria dei denti/clip e l'aspetto vengono controllati dopo ogni configurazione prima che venga rilasciata la produzione continua.
Pattuglia in corso:controllo cambio contenitori più giro di ronda ogni 2-3 ore; qualsiasi anomalia ferma la pressa e mette in quarantena i lotti attuali e quelli precedenti.
Ri-verifica post-trattamento:il trattamento termico e il trattamento superficiale, compreso il lavoro esternalizzato che ritorna allo stabilimento, vengono ricontrollati lotto per lotto per quanto riguarda la durezza, la formazione della pellicola e l'aspetto.
Screening del pezzo finito:ispezione visiva più smistamento rapido manuale al 100% secondo necessità, focalizzato su difetti estetici e parti miste.
Tracciabilità dei lotti:i numeri di lotto/ordine del cliente sono collegati alla materia prima e ai lotti di produzione; i record di qualità vengono spediti con la merce.
Logica di selezione:fissare prima la dimensione della filettatura, quindi scegliere la serie dalla rigidità del giunto: i giunti rigidi metallo-metallo richiedono S o VS; lamiere sottili, materiali teneri o giunti con notevole differenziale termico L (lunga corsa elastica, forte compensazione). Per vibrazioni elevate, specificare la disposizione della dentatura interna + esterna per la massima antirotazione.
Note di installazione:
- Orientamento:su una rondella a denti interni la faccia seghettata va verso la testa del bullone o la faccia portante del dado; su una rondella dentata esterna va verso la parte accoppiata. L'inversione indebolisce il morso.
- Coppia:deve essere sufficiente per appiattire il cono: questo fa parte dell'intento progettuale. Una coppia insufficiente lascia il cono non appiattito, non viene stabilita alcuna elasticità e le prestazioni di bloccaggio diminuiscono drasticamente.
- Solo pezzo singolo:la rondella di sicurezza è progettata per essere utilizzata da sola. Non impilarlo mai con un altro tipo di rondella, poiché ciò interromperebbe il contatto con la faccia del cono.
- Riutilizzabilità:le rondelle di bloccaggio di sicurezza non sono destinate al riutilizzo. Dopo la rimozione, il cono potrebbe aver preso un assestamento permanente e perso il ritorno elastico, e i segni dei morsi esistenti riducono la presa durante la seconda installazione. Questa è la chiara divisione del lavoro rispetto alla rondella a cuneo riutilizzabile.
- Superficie di accoppiamento:evitare uno strato duro superficiale indurito; la superficie deve essere pulita senza accumuli di rivestimento spesso, altrimenti i denti non possono mordere.
Queste domande provengono da reali richieste effettuate all'estero, ordinate per frequenza. Se la tua richiesta non è coperta, inviaci direttamente il disegno o i dettagli della richiesta.
La differenza fondamentale è il cono. La DIN 6797 è piatta: i denti resistono alla rotazione ma non c'è elasticità. La rondella di sicurezza (DIN 9250) è di forma conica, quindi il serraggio immagazzina energia nel cono che compensa continuamente la perdita di precarico. In breve: una rondella dentata resiste alla rotazione; una rondella di sicurezza resiste alla rotazione e mantiene il precarico.
Dalla rigidità dell'articolazione. Le giunzioni rigide metallo-metallo assumono S (cono basso) o VS (cono medio). Lamiera sottile, materiali teneri o giunti con notevole differenziale termico prendere L (cono alto, corsa elastica lunga). VS è l'impostazione predefinita abituale per macchinari generali e lavori elettrici.
No. Altezze diverse del cono significano corse elastiche diverse; mescolarli in un unico giunto crea un precarico incoerente sui bulloni e una distribuzione non uniforme del carico. Spediamo da un unico lotto di produzione appositamente per evitare che ciò accada.
Non raccomandato. Il cono è appiattito al primo assemblaggio e può deformarsi permanentemente dopo la rimozione, riducendo il ritorno elastico; i segni di morsi esistenti indeboliscono anche la presa su una seconda installazione. Se un giunto viene aperto ripetutamente, consigliamo invece la rondella di bloccaggio a cuneo riutilizzabile (DIN 25201).
Perché l'altezza del cono imposta direttamente la corsa elastica e la forza del ritorno elastico. Una grande dispersione all'interno di un lotto produce un precarico visibilmente diverso da bullone a bullone, che sotto vibrazione si manifesta con l'allentamento iniziale dei singoli bulloni. Campioniamo l'altezza del cono lotto per lotto e conserviamo i registri della distribuzione.
Lo fa. Più la pellicola è spessa, più il morso è superficiale. Consigliamo Dacromet (buona resistenza alla corrosione, nessun infragilimento da idrogeno, film sottile) o ossido nero/fosfato (film più sottile) e sconsigliamo la zincatura a caldo. Se è specificata la zincatura, le parti temprate devono essere infragilite per evitare fratture ritardate.
La maggior parte dei formati standard sono accettati a partire da 10.000 pezzi, con minimi inferiori per i formati piccoli di alta tiratura. Le dentellature, le altezze dei coni o i materiali personalizzati richiedono una revisione degli strumenti e del volume. Il tempo di consegna è confermato rispetto al programma al momento dell'ordine.
SÌ. Il nostro team interno di utensili è in grado di produrre diametro interno, diametro esterno, spessore, numero di denti, forma del dente e altezza del cono personalizzati su disegno e possiamo lavorare a ritroso dal precarico richiesto fino all'altezza del cono e alla durezza del materiale adeguate. Normalmente confermiamo un disegno DFM prima di tagliare la fustella.
Una rondella di sicurezza sembra un componente di base, ma nell'assemblaggio di volumi elevati la consistenza dell'altezza del cono e la stabilità del lotto determinano il risultato dell'assemblaggio. Quando si richiede un preventivo, includere: dimensione della filettatura, serie richiesta (S/VS/L), requisiti di dentellatura, materiale e spessore della parte accoppiata e requisiti di coppia di assemblaggio.
Nota di contatto:Possono essere quotate serie standard S/VS/L e misure fuori standard; Su richiesta sono disponibili rapporti di ispezione sulla geometria dei denti e sull'altezza del cono. Il prezzo e i tempi di consegna sono soggetti alla conferma finale della vendita.
Questi tre input sono sufficienti per confermare la copertura dello stampo, il materiale, la finitura e la consegna.Le rondelle di sicurezza personalizzate passano dal disegno al prototipo utilizzando stampi interni.
✅ Ottieni un campione gratuito!! Contattaci oggi
✅ Ti contatteremo entro 24 ore