Materialeeee
Acciaio per molle 65Mn
- Durezza
- HRC 42-50 (tempra e rinvenimento)
- Trattamento superficiale
- Ossido nero/fosfato/Dacromet
- Note
- Più comune in Cina; miglior rapporto costo-prestazioni
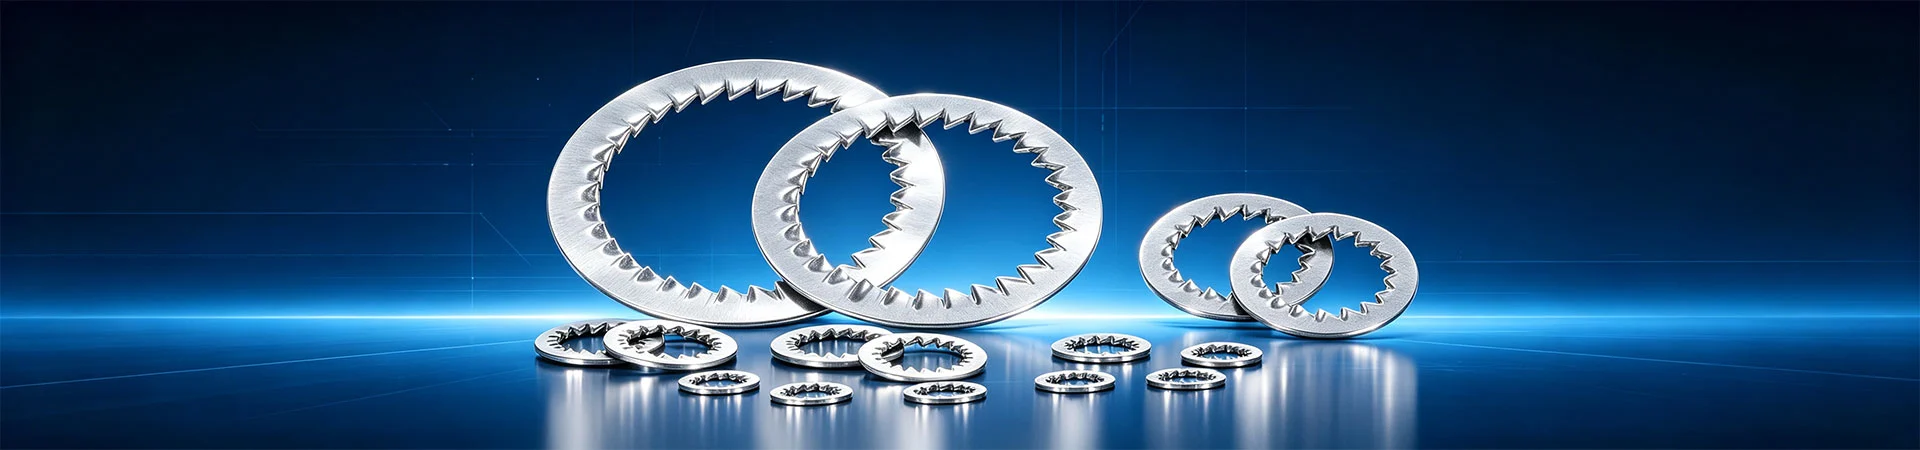
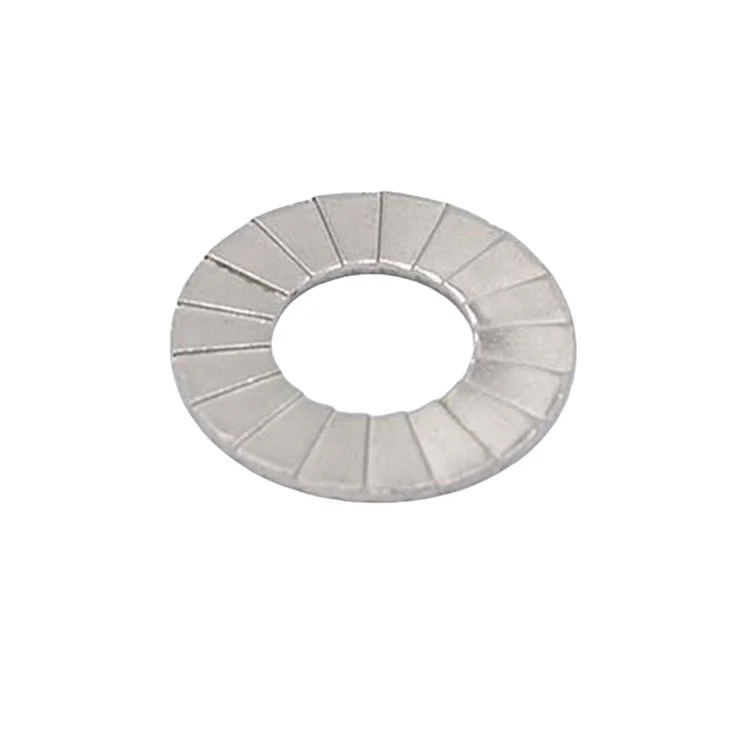
Rondelle di bloccaggio a cuneosono il ramo più distintivo della famiglia delle Rondelle di Sicurezza. Non sono una singola rondella, ma un sistema accoppiato di due rondelle identiche rivolte in direzioni opposte. Lo standard di riferimento èDIN25201, posizionato per giunti bullonati per carichi pesanti, ad alte vibrazioni e critici per la sicurezza. Zhenhua supporta la gamma con utensili interni e30-400 tpremendo sottoIATF 16949, fornendo catene automobilistiche Tier-2/Tier-3 e programmi di esportazione in tutto il mondo.
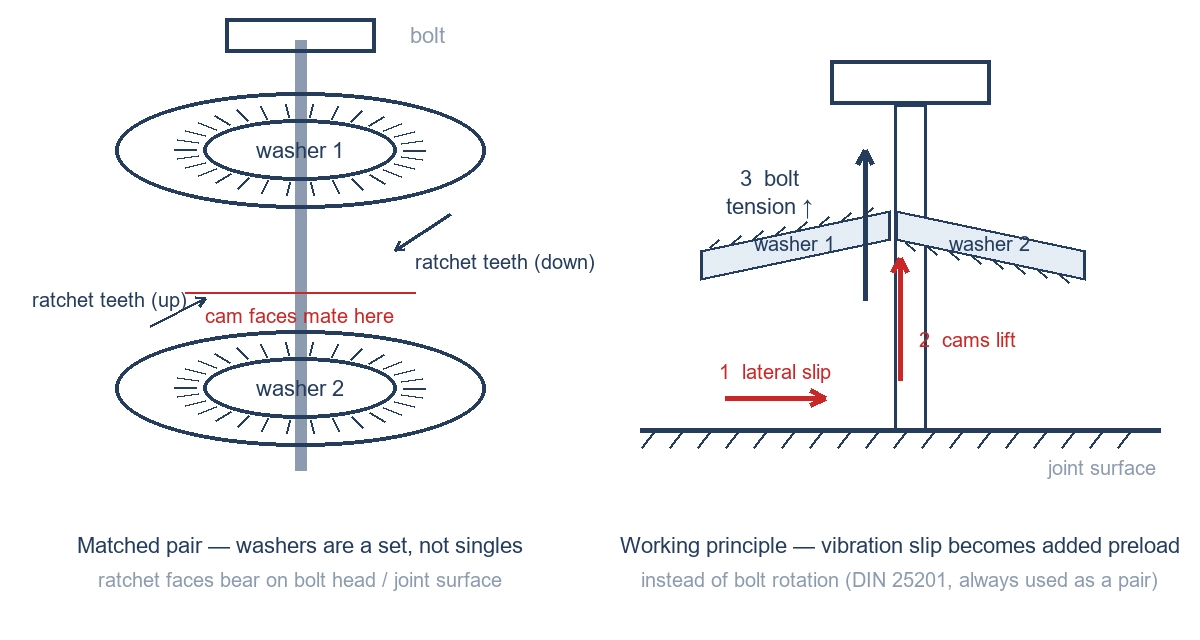
Le rondelle di sicurezza a cuneo sono il ramo più distintivo della famiglia delle rondelle di sicurezza. Non sono una singola rondella, ma un sistema accoppiato di due rondelle identiche rivolte in direzioni opposte. Accatastati insieme, le loro facce interne della camma si innestano, mentre le dentellature radiali esterne mordono rispettivamente la faccia del cuscinetto della testa del bullone (o del dado) e la parte accoppiata.
Lo standard applicabile è DIN 25201 (con rondelle di bloccaggio a cunei specificate anche in altri standard nazionali e OEM). Rispetto alle rondelle dentate (DIN 6797) e alle rondelle elastiche (DIN 127), la rondella a cuneo è posizionata per giunti bullonati pesanti, ad alte vibrazioni e critici per la sicurezza: energia eolica, macchine edili, veicoli ferroviari, telai e gruppi propulsori automobilistici e attrezzature minerarie.
Un punto va detto chiaramente:le rondelle a cuneo devono essere utilizzate in coppia e le coppie non devono mai essere divise o mescolate. Una singola rondella non può produrre il bloccaggio a cuneo e l'installazione della coppia nel modo sbagliato rimuove completamente la funzione di bloccaggio: questo è l'uso improprio più comune sia nell'acquisto che nel montaggio.
| Confronto | Rondella di sicurezza a cuneo (DIN 25201) | Rondella dentata (DIN 6797) | Rondella elastica (DIN 127) |
|---|---|---|---|
| Meccanismo di bloccaggio | Camma a cuneo unidirezionale autobloccante | I denti mordono la faccia del cuscinetto | La divisione elastica fornisce il precarico assiale |
| Forniti in coppia | Sì, obbligatorio, contrario | Rondella singola | Rondella singola |
| Riutilizzabile | Sì (mentre i volti delle camme rimangono intatti) | Generalmente non riutilizzato | Generalmente non riutilizzato |
| Grado di bloccaggio | Alto (impiego gravoso/vibrazioni elevate) | Medio | Da basso a medio |
| Utilizzo tipico | Vento, edilizia, ferrovia, telaio | Elettrici, elettrodomestici, macchinari generali | Macchinari generali, hardware |
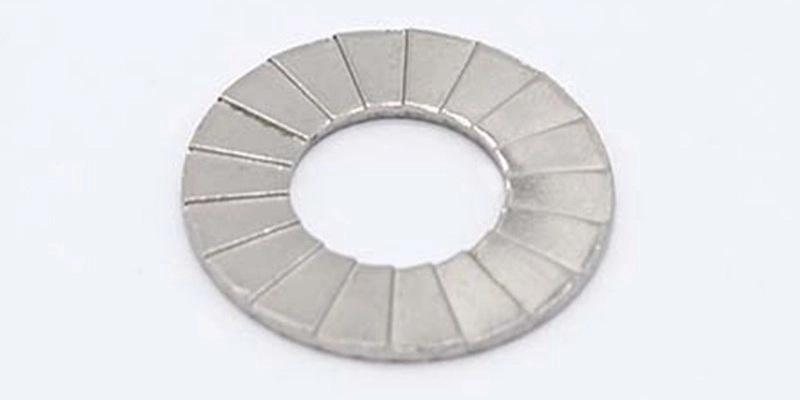
Due angoli spiegano tutto: l'angolo di presa delle dentellature esterne e l'angolo di salita del cuneo delle facce della camma interna.
Fase uno: morso delle dentellature esterne.Ciascuna rondella porta un anello di dentellature radiali temprate sulla sua faccia esterna. Durante il serraggio, queste dentellature premono segni poco profondi sulla faccia del cuscinetto della testa del bullone e nella parte di accoppiamento, formando un interblocco meccanico. La rondella non può più ruotare rispetto al bullone o al pezzo da lavorare. Per prima cosa viene eliminato il grado di libertà rotazionale.
Fase due: le facce della camma si bloccano in un modo.Le facce interne delle due rondelle formano una coppia simmetrica di rampe. Quando il bullone viene serrato, le camme aumentano l'angolo di salita, convertendo la tensione del bullone in pressione normale sulle facce della camma.
Poiché l'angolo di sollevamento della camma è maggiore dell'angolo di attacco della filettatura equivalente, qualsiasi rotazione che possa allentare il bullone deve prima sollevare le camme in una posizione più alta, mentre il carico del morsetto continua a spingerle nuovamente verso il basso. La direzione di allentamento risulta quindi bloccata, mentre la direzione di serraggio resta libera.
Perché questo è il grado di chiusura più alto.Una rondella elastica convenzionale compensa la perdita di precarico con il ritorno elastico, che decade quando il materiale si rilassa. Una rondella a cuneo si blocca geometricamente: non consuma elasticità e non si rilassa nel tempo. Nei test di vibrazione trasversale (test Junker), le rondelle a cuneo accoppiate mantengono un precarico residuo molto maggiore rispetto ad altri metodi di bloccaggio comuni.
Rispetto al frenafiletti o ai dadi con inserto in nylon.Frenafiletti e inserti in nylon aggiungono attrito o riempiono il divario; dipendono ancora dall'attrito, quindi la loro efficacia diminuisce dopo alte temperature, forti vibrazioni o ripetuti serraggi. Una rondella a cuneo è una soluzione geometrica ed è riutilizzabile, il che è molto importante per i giunti ispezionati secondo un programma, come le torri e i mozzi delle turbine eoliche.
Zhenhua fornisce le seguenti configurazioni secondo la norma DIN 25201 e le pratiche di mercato comuni:
| Configurazione | Descrizione | Uso tipico |
|---|---|---|
| Coppia standard (DIN 25201) | Due rondelle identiche fornite in coppia; dentellature esterne, facce interne della camma | Giunti bullonati generali, vento, telaio |
| Con linguette/bordo esagonale | Geometria esagonale o aletta sul bordo esterno per la posizione e l'accesso allo strumento | Spazi ristretti, posizione antirotazione |
| Set assemblato con dadi | Fornito con un dado di bloccaggio o flangiato come kit | Linee di assemblaggio ad alto volume, meno errori di accoppiamento |
| Versione sigillante | Rondella abbinata ad un anello di tenuta | Si interfaccia con i requisiti di tenuta |
| Angolo della camma personalizzato | Angolo di salita della camma, diametro esterno e numero di dentellature realizzati secondo il disegno | Requisiti speciali di precarico o busta |
Dimensioni comuni:basato sulla filettatura nominale, che copre da M3 a M30 (compresi M6/M8/M10/M12/M14/M16/M20), con diametro interno, diametro esterno e spessore secondo DIN 25201 o disegno del cliente. Su richiesta è possibile fornire preventivi su dimensioni maggiori (M24 e superiori) e dimensioni in pollici (UNC/UNF).
Quattro cose da confermare prima di ordinare:(1) se le parti sono fornite in coppia; (2) se la coppia proviene da un unico lotto di produzione con orientamento abbinato (i lotti mescolati possono causare uno scarso contatto delle camme); (3) se il diametro esterno libera la testa del bullone e la presa; (4) se il tipo di dentellatura si adatta alla durezza superficiale della parte accoppiata.
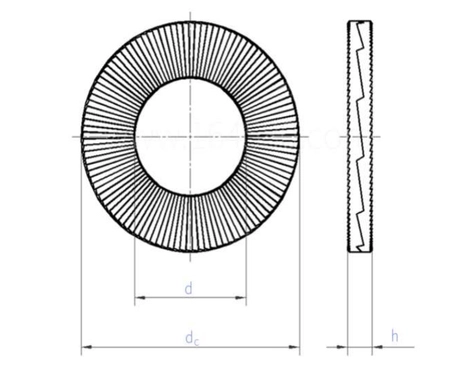
*Tutte le misure in millimetri (mm)*
| MISURARE | d | d.C | T | Kg/1000pz | Per viti di | ||||
|---|---|---|---|---|---|---|---|---|---|
| min | massimo | min | massimo | min | massimo | mm | pollice | ||
| S3 | 3.3 | 3.5 | 6.8 | 7.2 | 1.55 | 2.05 | 0.3 | M3 | #5 |
| S4 | 4.3 | 4.5 | 7.4 | 7.8 | 1.55 | 2.05 | 0.4 | M4 | #8 |
| S5 | 5.3 | 5.5 | 8.8 | 9.2 | 1.55 | 2.05 | 0.5 | M5 | #10 |
| S6 | 6.4 | 6.6 | 10.6 | 11 | 1.55 | 2.05 | 0.7 | M6 | — |
| S8 | 8.6 | 8.8 | 13.3 | 13.7 | 2.25 | 2.75 | 1.5 | M8 | 5/16" |
| S10 | 10.5 | 10.9 | 16.4 | 16.8 | 2.25 | 2.75 | 2.2 | M10 | — |
| S12 | 12.8 | 13.2 | 19.3 | 19.7 | 2.25 | 2.75 | 2.9 | M12 | — |
| S16 | 16.8 | 17.2 | 25.2 | 25.6 | 3.15 | 3.65 | 6.7 | M16 | 5/8" |
| S20 | 21.2 | 21.6 | 30.5 | 30.9 | 3.15 | 3.65 | 9.3 | M20 | — |
Le prestazioni della rondella a cuneo dipendono principalmente dalla durezza del materiale: le dentellature devono essere più dure della superficie di accoppiamento in modo che possano premere e trattenere la presa.
Note sul trattamento superficiale:
- Dacromet (scaglie di zinco-alluminio) è il rivestimento preferito per le rondelle a cuneo: nessun rischio di infragilimento da idrogeno, resistenza alla nebbia salina oltre 1000 h e una pellicola sottile (tipicamente 6-10 um) che non riduce sensibilmente la profondità del morso della seghettatura.
- L'ossido nero/fosfato fornisce la pellicola più sottile (1-3 um) e il minimo effetto sul morso, ma una resistenza alla corrosione limitata - accoppiare con olio o utilizzare in interni.
- Lo zinco elettrolitico sulle parti temprate deve essere seguito da infragilimento. Le parti indurite assorbono idrogeno durante il decapaggio e la placcatura; se non viene espulso, la sollecitazione di trazione prolungata dovuta al precarico dell'assemblaggio può causare una frattura ritardata (infragilimento da idrogeno), il rischio più importante per le parti critiche per la sicurezza.
- La zincatura a caldo non è consigliata per le rondelle a cuneo di precisione: uno strato di zinco da 40-80 um riempie le valli della dentatura e riduce sostanzialmente la profondità del morso, riducendo drasticamente le prestazioni di bloccaggio.
Su cosa si concentra la nostra ispezione:
- Angolo di salita della camma- impostato dal profilo della matrice e dalla fonte della capacità di bloccaggio; misurato al primo articolo a disegno.
- Contatto frontale della camma- una coppia impilata deve essere posizionata completamente senza deformazioni o punti alti; uno scarso contatto concentra lo stress e si deforma precocemente.
- Geometria e durezza della dentatura- altezza dei denti costante, punte dei denti intatte, durezza superiore al limite inferiore delle specifiche del trattamento termico.
- Planarità- la deformazione indebolisce direttamente il morso, quindi per controllarlo viene utilizzata la coniatura dopo lo stampaggio.
- Nessuna parte mista- se rondelle con diametro esterno o angolo di camma diversi entrano nello stesso giunto, il bloccaggio fallisce immediatamente. Sono pertanto obbligatori l'imballaggio in coppia e la consegna in lotto singolo.
Controllo qualità del processo: sei porte
Verifica materiale in entrata:la composizione di ogni bobina viene controllata sull'analizzatore di elementi, con conferma di spessore, specifiche e documenti del lotto; i clienti possono rintracciare qualsiasi numero di lotto.
Ispezione del primo articolo:le dimensioni chiave, la geometria dei denti/clip e l'aspetto vengono controllati dopo ogni configurazione prima che venga rilasciata la produzione continua.
Pattuglia in corso:controllo cambio contenitori più giro di ronda ogni 2-3 ore; qualsiasi anomalia ferma la pressa e mette in quarantena i lotti attuali e quelli precedenti.
Ri-verifica post-trattamento:il trattamento termico e il trattamento superficiale, compreso il lavoro esternalizzato che ritorna allo stabilimento, vengono ricontrollati lotto per lotto per quanto riguarda la durezza, la formazione della pellicola e l'aspetto.
Screening del pezzo finito:ispezione visiva più smistamento rapido manuale al 100% secondo necessità, focalizzato su difetti estetici e parti miste.
Tracciabilità dei lotti:i numeri di lotto/ordine del cliente sono collegati alla materia prima e ai lotti di produzione; i record di qualità vengono spediti con la merce.
Tre passaggi di selezione:(1) imposta l'ID dalla dimensione del filo; (2) impostare il tipo di dentellatura e la classe di durezza in base alla durezza e al carico della superficie di accoppiamento; (3) impostare il diametro esterno e se è necessaria una linguetta dalla busta di assemblaggio.
Note di installazione (si prega di trasmetterle alla linea con la merce):
- Le due rondelle devono essere impilate con orientamento opposto: la camma è rivolta insieme, le dentellature rivolte verso l'esterno. Ricordatelo così: una rondella è rivolta verso la testa del bullone o il dado, l'altra è rivolta verso il pezzo da lavorare.
- Non utilizzare mai una singola rondella e non impilare mai una rondella a cuneo con un altro tipo di rondella: interrompe il contatto con la faccia della camma.
- La coppia di serraggio potrebbe essere leggermente superiore allo standard, perché le dentellature devono mordere. Rispettare i limiti di resistenza dei bulloni e di supporto del materiale di base; utilizzare una rondella piana come transizione su materiali sottili o morbidi.
- Riutilizzabile- purché le dentellature non siano appiattite e le facce delle camme non presentino cedimenti, la coppia può essere riutilizzata dopo lo smontaggio. Sui giunti per carichi pesanti, si consiglia la sostituzione in occasione di una revisione importante.
- Superficie di accoppiamento- evitare superfici troppo dure (uno strato indurito impedisce il morso); mantenere la rugosità moderata e priva di oli pesanti o accumuli di rivestimento.
Queste domande provengono da reali richieste effettuate all'estero, ordinate per frequenza. Se la tua richiesta non è coperta, inviaci direttamente il disegno o i dettagli della richiesta.
Perché l'azione di bloccaggio proviene dall'interblocco a cuneo delle due facce interne della camma. Una rondella singola ha solo le dentellature, che resistono alla rotazione ma non possono produrre un bloccaggio unidirezionale senza l'angolo di salita del cuneo: le prestazioni sono quindi paragonabili a quelle di una rondella a denti semplici. La nostra pratica standard è quella di spedire accoppiati, nello stesso lotto e con orientamento abbinato in modo che la linea non possa accoppiarli in modo errato.
Due criteri: gravità delle vibrazioni e se è necessario riaprire il giunto. La norma DIN 6797 è sufficiente per giunti di macchinari generali, elettrici e di elettrodomestici. Per giunti per carichi pesanti, ad alte vibrazioni o critici per la sicurezza - vento, rotaie, telai, macchine edili - specificare una rondella a cuneo accoppiata DIN 25201. Anche i giunti ispezionati secondo un programma privilegiano le rondelle a cuneo perché sono riutilizzabili.
Le misure standard sono accettate in quantità di produzione normali, con molte misure disponibili a partire da 10.000 pezzi. Gli angoli o i materiali delle camme personalizzati richiedono una revisione degli strumenti e del volume. Per gli adattamenti di prova possiamo fornire prima i campioni con i valori di coppia consigliati.
SÌ. Disponiamo di un team interno di attrezzature e possiamo produrre angoli di salita della camma, diametro esterno, diametro interno, spessore e geometria della seghettatura personalizzati su disegno. Il tempo di consegna del prototipo dipende dalla complessità; normalmente confermiamo il disegno (DFM) prima di tagliare la fustella.
Principalmente nella durezza ottenibile. I materiali SUS304/316 possono essere solo incruditi, quindi sono più morbidi dell'acciaio per molle temprato e mordono meno efficacemente sulle parti accoppiate ad alta durezza o sotto carico pesante. Sono adatti per applicazioni con carico moderato e soggette a corrosione; per carichi pesanti, specificare acciaio per molle bonificato con Dacromet.
Sì, notevolmente. Più spessa è la pellicola, minore è la penetrazione della dentatura e più debole è il bloccaggio. Ecco perché consigliamo Dacromet o ossido nero/fosfato e sconsigliamo la zincatura a caldo. Laddove un cliente necessita di una forte protezione dalla corrosione, noi compensiamo attraverso una classe di durezza più elevata o dentellature più alte.
Le rondelle a cuneo sono progettate per essere riaperte e riutilizzate. Il criterio è se le dentellature sono visibilmente appiattite e se le facce delle camme sono collassate o deformate. Nella manutenzione generale possono essere riutilizzati più volte; i luoghi critici per la sicurezza devono seguire le specifiche di manutenzione del cliente e sostituire in caso di revisione importante.
Il tempo di consegna per le dimensioni standard è confermato rispetto al programma di produzione al momento dell'ordine. Le opzioni di imballaggio includono buste a coppia (che impediscono l'orientamento errato), buste contate e scatole con etichetta privata, con codice a barre e marcatura del lotto su richiesta. Prezzo e tempi di consegna vengono infine confermati con il contatto commerciale.
Le rondelle di bloccaggio a cuneo sono parti critiche per la sicurezza. Quando si richiede un preventivo, includere: dimensione del bullone e classe di proprietà, coppia di precarico richiesta, materiale della parte accoppiata e durezza superficiale e condizioni di servizio (vibrazioni, temperatura, corrosione). Raccomanderemo quindi l'angolo di camma, il tipo di dentatura, il materiale e il rivestimento adatti.
Nota di contatto:Le rondelle a cuneo standard e personalizzate possono essere preventivate a disegno; disegni, campioni e rapporti di ispezione dei campioni sono disponibili su richiesta. Il prezzo e i tempi di consegna sono soggetti alla conferma finale della vendita.
Questi tre input sono sufficienti per confermare la copertura dello stampo, il materiale, la finitura e la consegna.Le rondelle di bloccaggio a cuneo personalizzate passano dal disegno al prototipo utilizzando stampi interni.
✅ Ottieni un campione gratuito!! Contattaci oggi
✅ Ti contatteremo entro 24 ore